供給範囲
| 直径 | φ8 – 300 mm |
|---|---|
| 表面仕上げ | 酸洗、旋削または研削 |
| 供給状態 | 焼なましまたは固溶化熱処理;一部の材種は冷間加工または時効 |
規格外の寸法・供給状態は協議のうえ供給できます。お問い合わせ時にご確認ください。
種類
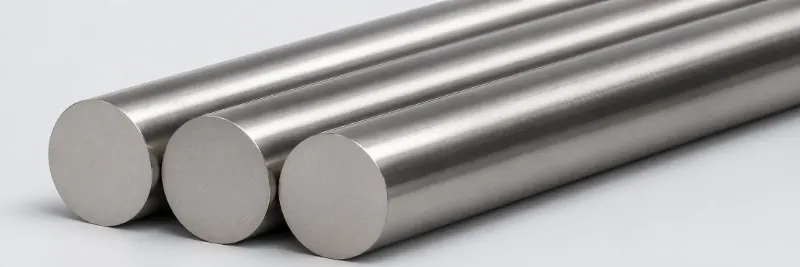
旋削または研削仕上げ。シャフト、締結部品、機械加工部品に。
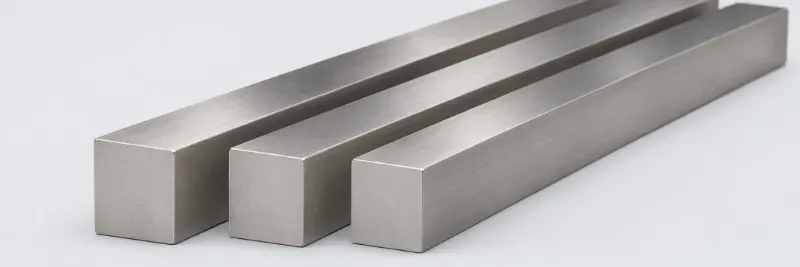
キー、ブロック、機械加工部品向け。
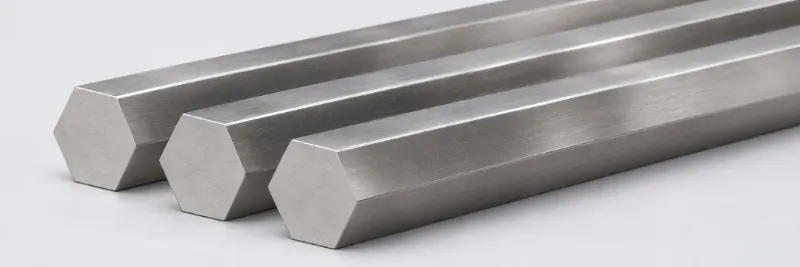
ナット、継手などの機械加工部品に。
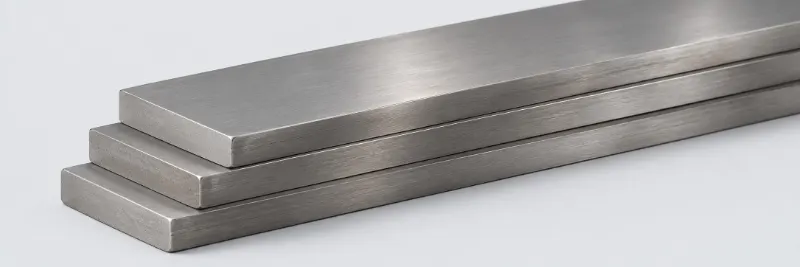
幅が狭く厚い断面は、規格上は板ではなく棒。
寸法・長さ・真直度の許容差
規格どおりに供給する場合の直径(または対辺距離)・長さ・真直度の許容差です。より厳しい公差が必要な場合は、引き合い時にご指定ください。
ASTM B160、B164、B166、B408、B425、B446ニッケル合金の棒冷間加工、マイナス側 0.05 – 0.43 mm熱間加工 ±0.41 – +3.18 / −1.60 mm
寸法は丸棒の直径、六角棒・角棒の対辺距離で、角形棒は幅と厚さに別々に適用します。規格番号を付けた行は、その規格だけに適用します。
冷間加工棒
| 寸法 mm | プラス側 mm | マイナス側 mm |
|---|---|---|
| 丸棒 | ||
| 1.6 – < 4.8 | 0 | 0.05 |
| 4.8 – < 12.7 | 0 | 0.08 |
| 12.7 – 23.8 | 0.03 | 0.05 |
| > 23.8 – 49.2 | 0.04 | 0.08 |
| > 49.2 – 63.5 | 0.05 | 0.10 |
| > 63.5 – 76.2 B160, B164 | 0.06 | 0.13 |
| > 76.2 – 88.9 B160, B164 | 0.08 | 0.15 |
| > 88.9 – 101.6 B160, B164 | 0.09 | 0.18 |
| 六角棒・角棒・角形棒 | ||
| ≤ 12.7 | 0 | 0.10 |
| > 12.7 – 22.2 | 0 | 0.13 |
| > 22.2 – 31.8 | 0 | 0.18 |
| > 31.8 – 50.8 B166, B408, B425 | 0 | 0.23 |
| > 31.8 – 57.2 B160, B164 | 0 | 0.23 |
| > 57.2 – 76.2 B160, B164 | 0 | 0.28 |
| > 76.2 – 88.9 B160, B164 | 0 | 0.38 |
| > 88.9 – 101.6 B160, B164 | 0 | 0.43 |
熱間加工棒
| 寸法 mm | プラス側 mm | マイナス側 mm |
|---|---|---|
| 熱間加工の丸棒・棒 | ||
| ≤ 25.4 | 0.41 | 0.41 |
| > 25.4 – 50.8 | 0.79 | 0.41 |
| > 50.8 – 101.6 | 1.19 | 0.79 |
| > 101.6 | 3.18 | 1.60 |
| 荒削りまたは荒研削の丸棒、鍛造用 | ||
| < 25.4 | 0.13 | 0.13 |
| ≥ 25.4 | 0.79 | 0 |
偏径差、長さと真直度
- 偏径差:直線状で供給する熱間・冷間加工丸棒(鍛造用を除く)は直径の全許容差の半分以内。直径 12.7 mm(½ in)以下の熱間加工丸棒は全許容差まで認められます。
- B446(625 など)の冷間加工棒は断面形状を分けない表が 1 つだけで、六角棒・角棒・角形棒も丸棒の区分によります。
- 鍛造用の棒は、軽い表面きずの部分研削除去が認められ、深さは直径の 3% 以下です。
- 定尺長さ:直径または対辺距離 203 mm(8 in)以下は +3.2 / 0 mm(⅛ in)、それを超えると +6.4 / 0 mm(¼ in)。乱尺:熱間加工 1.83 – 7.31 m(6 – 24 ft)、冷間加工 1.83 – 6.1 m(6 – 20 ft)で、2.74 m(熱間)・3.05 m(冷間)未満は質量で 25% 以下。倍尺は切断 1 か所ごとに 6.4 mm(¼ in)を加えます。
- 真直度:冷間加工棒は弦の高さが 305 mm(1 ft)あたり 0.76 mm(0.030 in)以下で、丸棒 12.7 – 63.5 mm、六角棒・角棒・角形棒 12.7 – 50.8 mm に適用します(B160・B164 はいずれも 101.6 mm まで)。熱間加工棒は 1 m あたり 4.2 mm(0.050 in/ft)以下で、鍛造用には適用しません。12.7 mm 未満はおおむねまっすぐで、急な曲がりのないこと。
ASTM B574、B335、B581ニッケル合金の棒直径 6.35 – 88.9 mm直径の許容差 0.25 – 0.41 mm
寸法は丸棒の直径、六角棒・角棒の対辺距離で、角形棒は幅と厚さに別々に適用します。
| 寸法 mm | プラス側 mm | マイナス側 mm | 偏径差 mm |
|---|---|---|---|
| 熱間仕上げ・焼なまし・脱スケール | |||
| 7.94 – 11.11 | 0.30 | 0.30 | 0.46 |
| > 11.11 – 15.87 | 0.36 | 0.36 | 0.51 |
| > 15.87 – < 19.05 | 0.41 | 0.41 | 0.61 |
| 熱間仕上げ・焼なまし・研削または旋削 | |||
| 19.05 – 88.9 | 0.25 | 0 | 0.20 |
| 冷間加工のまま(B574) | |||
| 6.35 – 11.11 | 0.30 | 0.30 | 0.46 |
| > 11.11 – 15.87 | 0.36 | 0.36 | 0.51 |
| > 15.87 – < 19.05 | 0.41 | 0.41 | 0.61 |
| 19.05 – 88.9 | 0.25 | 0.25 | 0.25 |
長さと真直度
- 定尺長さ +3.17 / 0 mm(⅛ in)。乱尺 0.61 – 3.66 m(2 – 12 ft)、1.22 m(4 ft)未満は質量で 25% 以下。倍尺は切断 1 か所ごとに 6.35 mm(¼ in)を加えます。
- 真直度:弦の高さは 0.04 mm × 弦の長さ(cm)(0.050 in × 弦の長さ(ft))以下。
ASTM B572ニッケル基・コバルト基耐熱合金の棒直径 3.18 – 228.6 mm直径の許容差 0.05 – 3.18 mm
| 寸法 mm | プラス側 mm | マイナス側 mm | 偏径差 mm |
|---|---|---|---|
| 熱間仕上げ・焼なまし・脱スケール | |||
| 7.94 – 11.11 | 0.30 | 0.30 | 0.46 |
| > 11.11 – 15.87 | 0.36 | 0.36 | 0.51 |
| > 15.87 – 25.4 | 0.41 | 0.41 | 0.61 |
| > 25.4 – 50.8 | 0.79 | 0.41 | 0.89 |
| > 50.8 – < 92.08 | 1.19 | 0.79 | 1.47 |
| 熱間仕上げ・焼なまし・研削 | |||
| 7.94 – 92.08 | 0.25 | 0 | 0.20 |
| > 92.08 – < 228.6 | 1.27 | 0 | — |
| 熱間仕上げ・焼なまし・旋削 | |||
| 92.08 – 228.6 | 3.18 | 0 | — |
| 冷間仕上げ・焼なまし | |||
| 3.18 – 19.05 | 0.25 | 0 | 0.20 |
| 冷間仕上げ・焼なまし・研削 | |||
| 3.18 – 19.05 | 0.05 | 0.05 | 0.05 |
長さと真直度
- 定尺長さ +3.17 / 0 mm(⅛ in)。乱尺 0.61 – 3.66 m(2 – 12 ft)、1.22 m(4 ft)未満は質量で 25% 以下。倍尺は切断 1 か所ごとに 6.35 mm(¼ in)を加えます。
- 真直度:弦の高さは 0.04 mm × 弦の長さ(cm)(0.050 in × 弦の長さ(ft))以下。
ASTM B473、B649、B691スーパーオーステナイト系ステンレス鋼・鉄ニッケル合金の棒熱間仕上げ丸棒 ±0.15 – +3.97 mm冷間仕上げ丸棒 ±0.05 – 0.08 mm
偏径差は同じ断面での最大径と最小径の差、角の不同は角棒の同じ断面での 2 つの対辺距離の差です。A276・A479 で購入する 904L・AL-6XN は下の「ステンレス鋼の棒」の組によります。
熱間仕上げ丸棒・角棒
| 寸法 mm | プラス側 mm | マイナス側 mm | 偏径差または角の不同 mm |
|---|---|---|---|
| > 7.94 – 11.11 | 0.15 | 0.15 | 0.23 |
| > 11.11 – 15.88 | 0.18 | 0.18 | 0.25 |
| > 15.88 – 22.22 | 0.20 | 0.20 | 0.30 |
| > 22.22 – 25.40 | 0.23 | 0.23 | 0.33 |
| > 25.40 – 28.58 | 0.25 | 0.25 | 0.38 |
| > 28.58 – 31.75 | 0.28 | 0.28 | 0.41 |
| > 31.75 – 34.92 | 0.30 | 0.30 | 0.46 |
| > 34.92 – 38.10 | 0.36 | 0.36 | 0.53 |
| > 38.10 – 50.80 | 0.40 | 0.40 | 0.58 |
| > 50.80 – 63.50 | 0.79 | 0 | 0.58 |
| > 63.50 – 88.90 | 1.19 | 0 | 0.89 |
| > 88.90 – 114.30 | 1.59 | 0 | 1.17 |
| > 114.30 – 139.70 | 1.98 | 0 | 1.47 |
| > 139.70 – 165.10 | 3.18 | 0 | 1.78 |
| > 165.10 – 203.20 | 3.97 | 0 | 2.18 |
冷間仕上げ丸棒
| 寸法 mm | 許容差(±) mm |
|---|---|
| > 12.70 – < 25.40 | 0.05 |
| 25.40 – < 38.10 | 0.06 |
| 38.10 – 101.60 | 0.08 |
六角棒・八角棒・角棒、平棒、長さと真直度
熱間仕上げ六角棒・八角棒
| 対辺距離 mm | プラス側 mm | マイナス側 mm | 3 回測定の最大差 mm |
|---|---|---|---|
| 6.35 – 12.70 | 0.18 | 0.18 | 0.28 |
| > 12.70 – 25.40 | 0.25 | 0.25 | 0.38 |
| > 25.40 – 38.10 | 0.53 | 0.53 | 0.64 |
| > 38.10 – 50.80 | 0.79 | 0.79 | 0.79 |
| > 50.80 – 63.50 | 1.19 | 1.19 | 1.19 |
| > 63.50 – 88.90 | 1.59 | 1.59 | 1.59 |
冷間仕上げ六角棒・八角棒・角棒
| 対辺距離 mm | 許容差 mm |
|---|---|
| > 12.70 – 25.40 | 0 / −0.10 |
| > 25.40 – 50.80 | 0 / −0.15 |
| > 50.80 – 76.20 | 0 / −0.20 |
| > 76.20 | 0 / −0.25 |
熱間仕上げ平棒
| 幅 mm | 板厚の許容差(厚さ別) mm | 幅の許容差 mm | |||||
|---|---|---|---|---|---|---|---|
| 3.18 – 12.70 | > 12.70 – 25.40 | > 25.40 – 50.80 | > 50.80 – 101.6 | > 101.6 – 152.4 | > 152.4 – 203.2 | ||
| ≤ 25.40 | ±0.20 | ±0.25 | — | — | — | — | ±0.38 |
| > 25.40 – 50.80 | ±0.30 | ±0.38 | ±0.79 | — | — | — | ±0.79 |
| > 50.80 – 101.60 | ±0.38 | ±0.51 | ±0.79 | +1.57 / −0.79 | — | — | +1.57 / −0.79 |
| > 101.60 – 152.40 | ±0.38 | ±0.51 | ±0.79 | +1.57 / −0.79 | +2.36 / −1.57 | — | +2.36 / −1.57 |
| > 152.40 – 203.20 | ±0.41 | ±0.64 | ±0.79 | +1.57 / −0.79 | +2.36 / −1.57 | +3.18 / −3.96 | +3.18 / −3.96 |
| > 203.20 – 254.00 | ±0.53 | ±0.79 | ±0.79 | +1.57 / −0.79 | +2.36 / −1.57 | +3.18 / −3.96 | +3.96 / −4.75 |
定尺長さ(マイナス側許容差なし)
| 寸法 mm | 長さ 3658 mm(12 ft)以下 | 長さ 3658 超 – 7620 mm(12 – 25 ft) |
|---|---|---|
| ≤ 50.80 | +12.70 / 0 | +19.05 / 0 |
| > 50.80 – 101.60 | +19.05 / 0 | +25.40 / 0 |
| > 101.60 – 152.40 | +25.40 / 0 | +31.75 / 0 |
| > 152.40 – 228.60 | +31.75 / 0 | +38.10 / 0 |
| > 228.60 – 304.80 | +38.10 / 0 | +50.80 / 0 |
| 機械矯正後の機械切断 | ||
| ≤ 76.20 | +3.18 / 0 | +4.76 / 0 |
| > 76.20 – 152.40 | +4.76 / 0 | +6.35 / 0 |
| > 152.40 – 228.60 | +6.35 / 0 | +7.94 / 0 |
| > 228.60 – 304.80 | +12.70 / 0 | +12.70 / 0 |
- B691(AL-6XN)には熱間仕上げ丸棒の区分が 1 つ多く、6.4 – 7.9 mm(¼ – 5/16 in)は ±0.13 mm(0.005 in)、偏径差 0.20 mm(0.008 in)です。ほかの 2 規格では、この区分と線材圧延機でコイル状に製造する 15.88 mm 未満の丸棒に寸法許容差の規定がありません。
- 冷間仕上げ棒を硬さや機械的性質のために後で熱処理(または熱処理と酸洗)する場合、許容差は表の値の 2 倍です。冷間仕上げ丸棒は、全範囲が表より狭くならない限り、すべてプラス側、すべてマイナス側、または任意の組み合わせで供給できます。101.6 mm(4 in)を超える冷間仕上げ丸棒と 114.3 mm(4½ in)を超える冷間仕上げ平棒は協議によります。
- 乱尺の長さの範囲は 609.6 mm(24 in)以上です。平棒の幅は 254 mm(10 in)までです。
- 機械加工用の機械矯正棒:任意の 1524 mm(5 ft)につき熱間仕上げ 3.18 mm(⅛ in)、冷間仕上げ 1.59 mm(1/16 in)以下。全長ではこの値 × 長さ / 1524 mm 以下です。
ASTM A276、A479ステンレス鋼の棒熱間仕上げ丸棒 ±0.15 – +6.50 mm冷間仕上げ丸棒 ±0.03 – 0.13 mm
メートル系とインチ系の区分はそれぞれ規格が定めたもので、換算ではありません(例:8.00 – 11.00 mm と 5/16 – 7/16 in)。購入する単位の表をご覧ください。偏径差は同じ断面での最大径と最小径の差、角の不同は角棒の 2 つの対辺距離の差です。
熱間仕上げ丸棒・旋削丸棒・角棒
| 寸法 mm | プラス側 mm | マイナス側 mm | 偏径差または角の不同 mm |
|---|---|---|---|
| 8.00 – 11.00 | 0.15 | 0.15 | 0.23 |
| > 11.00 – 15.50 | 0.18 | 0.18 | 0.26 |
| > 15.50 – 22.00 | 0.20 | 0.20 | 0.30 |
| > 22.00 – 25.00 | 0.23 | 0.23 | 0.34 |
| > 25.00 – 28.00 | 0.25 | 0.25 | 0.38 |
| > 28.00 – 31.50 | 0.28 | 0.28 | 0.42 |
| > 31.50 – 34.50 | 0.30 | 0.30 | 0.46 |
| > 34.50 – 38.00 | 0.35 | 0.35 | 0.53 |
| > 38.00 – 50.00 | 0.40 | 0.40 | 0.60 |
| > 50.00 – 63.00 | 0.80 | 0 | 0.60 |
| > 63.00 – 90.00 | 1.20 | 0 | 0.90 |
| > 90.00 – 115.00 | 1.60 | 0 | 1.20 |
| > 115.00 – 140.00 | 2.00 | 0 | 1.50 |
| > 140.00 – 165.00 | 3.00 | 0 | 1.80 |
| > 165.00 – 200.00 | 4.00 | 0 | 2.20 |
| > 200.00 – 300.00 | 4.80 | 0 | 2.40 |
| > 300.00 – 400.00 | 5.50 | 0 | 2.80 |
| > 400.00 – 625.00 | 6.50 | 0 | 3.20 |
冷間仕上げ丸棒
| 寸法 mm | 許容差(±) mm |
|---|---|
| 1.50 – < 8.00 | 0.03 |
| 8.00 – < 13.00 | 0.04 |
| 13.00 – < 25.00 | 0.05 |
| 25.00 – < 38.00 | 0.06 |
| 38.00 – 83.00 | 0.08 |
| 83.00 – 100 | 0.13 |
六角棒・八角棒・角棒、平棒、長さと真直度
熱間仕上げ六角棒・八角棒
| 対辺距離 mm | プラス側 mm | マイナス側 mm | 3 回測定の最大差 mm |
|---|---|---|---|
| 6.50 – 13.00 | 0.18 | 0.18 | 0.28 |
| > 13.00 – 25.00 | 0.25 | 0.25 | 0.38 |
| > 25.00 – 38.00 | 0.53 | 0.53 | 0.64 |
| > 38.00 – 50.00 | 0.80 | 0.80 | 0.80 |
| > 50.00 – 63.00 | 1.20 | 1.20 | 1.20 |
| > 63.00 – 90.00 | 1.60 | 1.60 | 1.60 |
冷間仕上げ六角棒・八角棒・角棒
| 対辺距離 mm | 許容差 mm |
|---|---|
| 3.00 – < 8.00 | 0 / −0.05 |
| 8.00 – < 13.00 | 0 / −0.08 |
| 13.00 – 25.00 | 0 / −0.10 |
| > 25.00 – 50.00 | 0 / −0.15 |
| > 50.00 – 75.00 | 0 / −0.20 |
| > 75.00 | 0 / −0.25 |
熱間仕上げ平棒(棒として圧延)
| 幅 mm | 板厚の許容差(厚さ別) mm | 幅の許容差 mm | |||||
|---|---|---|---|---|---|---|---|
| 3.2 – 13 | > 13 – 25 | > 25 – 50 | > 50 – 100 | > 100 – 150 | > 150 – 200 | ||
| ≤ 25.00 | ±0.20 | ±0.25 | — | — | — | — | ±0.40 |
| > 25.00 – 50.00 | ±0.30 | ±0.40 | ±0.80 | — | — | — | ±0.80 |
| > 50.00 – 100.00 | ±0.40 | ±0.50 | ±0.80 | +1.60 / −0.80 | — | — | +1.60 / −0.80 |
| > 100.00 – 150.00 | ±0.40 | ±0.50 | ±0.80 | +1.60 / −0.80 | +2.40 / −1.60 | — | +2.40 / −1.60 |
| > 150.00 – 200.00 | ±0.40 | ±0.65 | ±0.80 | +1.60 / −0.80 | +2.40 / −1.60 | +3.20 / −4.00 | +3.20 / −4.00 |
| > 200.00 – 250.00 | ±0.50 | ±0.80 | ±0.80 | +1.60 / −0.80 | +2.40 / −1.60 | +3.20 / −4.00 | +4.00 / −4.80 |
定尺長さ(マイナス側許容差なし)
| 寸法 mm | 長さ 4 m(12 ft)以下 | 長さ 4 超 – 8 m(12 – 25 ft) |
|---|---|---|
| ≤ 150.00 | +25 / 0 | +31.50 / 0 |
| > 150.00 – 225.00 | +31.5 / 0 | +38.00 / 0 |
| > 225.00 – 300.00 | +38 / 0 | +50.00 / 0 |
| 機械矯正後の機械切断 | ||
| > 75 – 300 | +13.0 / 0 | +13.0 / 0 |
- 旋削丸棒は通常 50 – 625 mm(2 – 25 in)で供給し、200 mm(8 in)を超えるものは旋削棒のみです。線材圧延機でコイル状に製造する 8.00 – 15.5 mm(5/16 – ⅝ in)の丸棒には寸法許容差の規定がありません。
- 冷間仕上げ棒を硬さや機械的性質のために後で熱処理(または熱処理と酸洗)する場合、許容差は表の値の 2 倍です。冷間仕上げ丸棒は、全範囲が表より狭くならない限り、すべてプラス側、すべてマイナス側、または任意の組み合わせで供給できます。100 mm(4 in)を超える冷間仕上げ丸棒と 115 mm(4½ in)を超える冷間仕上げ平棒は協議によります。
- 乱尺は ±0.6 m(2 ft)、最小長さの指定がある場合は +0.6 m / 0。長さ 1 m(3 ft)未満で寸法 13.00 mm(½ in)以下の定尺棒は +0.80 / 0 mm(1/32 in)。機械切断の許容差は乱尺とコイル→棒設備の製品には適用せず、75 mm(3 in)以下の区分は規格に数値がありません。平棒の幅は 250 mm(10 in)までです。
- 機械加工用の機械矯正棒:任意の 1.5 m(5 ft)につき熱間仕上げ 3.00 mm(⅛ in)、冷間仕上げ 1.5 mm(1/16 in)以下で、全長は長さに比例します。13 mm(½ in)未満は真直度の規定がありません。
ASTM B348チタン・チタン合金の棒熱間加工丸棒 ±0.13 – +1.59 mm冷間仕上げ丸棒 ±0.05 – 0.08 mm
偏径差は同じ断面での最大径と最小径の差、角の不同は角棒の同じ断面での 2 つの対辺距離の差です。
熱間加工丸棒・角棒
| 寸法 mm | プラス側 mm | マイナス側 mm | 偏径差または角の不同 mm |
|---|---|---|---|
| 6.35 – 7.94 | 0.13 | 0.13 | 0.20 |
| > 7.94 – 11.11 | 0.15 | 0.15 | 0.23 |
| > 11.11 – 15.88 | 0.18 | 0.18 | 0.25 |
| > 15.88 – 22.22 | 0.20 | 0.20 | 0.30 |
| > 22.22 – 25.40 | 0.23 | 0.23 | 0.33 |
| > 25.40 – 28.58 | 0.25 | 0.25 | 0.38 |
| > 28.58 – 31.75 | 0.28 | 0.28 | 0.41 |
| > 31.75 – 34.92 | 0.30 | 0.30 | 0.46 |
| > 34.92 – 38.10 | 0.36 | 0.36 | 0.53 |
| > 38.10 – 50.80 | 0.40 | 0.40 | 0.58 |
| > 50.80 – 63.50 | 0.79 | 0 | 0.58 |
| > 63.50 – 88.90 | 1.19 | 0 | 0.89 |
| > 88.90 – 114.30 | 1.59 | 0 | 1.17 |
冷間仕上げ丸棒
| 寸法 mm | 許容差(±) mm |
|---|---|
| > 12.70 – < 25.40 | 0.05 |
| 25.40 – < 38.10 | 0.06 |
| 38.10 – 101.60 | 0.08 |
六角棒・八角棒・角棒、平棒、長さと横曲がり
熱間加工六角棒・八角棒
| 対辺距離 mm | 許容差(±) mm | 3 回測定の最大差 mm |
|---|---|---|
| 6.35 – 12.70 | 0.18 | 0.28 |
| > 12.70 – 25.40 | 0.25 | 0.38 |
| > 25.40 – 38.10 | 0.53 | 0.64 |
| > 38.10 – 50.80 | 0.79 | 0.79 |
| > 50.80 – 63.50 | 1.19 | 1.19 |
| > 63.50 – 88.90 | 1.59 | 1.59 |
冷間仕上げ六角棒・八角棒・角棒
| 対辺距離 mm | 許容差 mm |
|---|---|
| > 12.70 – 25.40 | 0 / −0.10 |
| > 25.40 – 50.80 | 0 / −0.16 |
| > 50.80 – 76.20 | 0 / −0.20 |
| > 76.20 | 0 / −0.25 |
熱間加工平棒
| 幅 mm | 板厚の許容差(厚さ別) mm | 幅の許容差 mm | ||
|---|---|---|---|---|
| 3.18 – 12.70 | > 12.70 – 25.40 | > 25.40 – 50.80 | ||
| ≤ 25.40 | ±0.20 | ±0.25 | — | ±0.40 |
| > 25.40 – 50.80 | ±0.30 | ±0.38 | ±0.79 | ±0.79 |
| > 50.80 – 101.60 | ±0.38 | ±0.51 | ±0.79 | +1.59 / −0.79 |
| > 101.60 – 152.40 | ±0.38 | ±0.51 | ±0.79 | +2.38 / −1.59 |
| > 152.40 – 203.20 | ±0.41 | ±0.64 | ±0.79 | +3.18 / −3.97 |
| > 203.20 – 254.0 | ±0.53 | ±0.79 | ±0.79 | +3.97 / −4.76 |
冷間仕上げ平棒
| 幅または厚さ mm | 幅の許容差(厚さ別) mm | 厚さの許容差 mm | |
|---|---|---|---|
| ≤ 6.35 | > 6.35 | ||
| > 9.54 – 25.40 | ±0.10 | ±0.05 | ±0.05 |
| > 25.40 – 50.80 | ±0.15 | ±0.08 | ±0.08 |
| > 50.80 – 76.20 | ±0.20 | ±0.10 | ±0.10 |
| > 76.20 – 114.30 | ±0.25 | ±0.13 | ±0.13 |
長さ(全断面、マイナス側許容差なし)
| 寸法 mm | 長さ 3.66 m(12 ft)以下 | 長さ 3.66 超 – 7.62 m(12 – 25 ft) |
|---|---|---|
| ≤ 50.80 | +12.70 / 0 | +19.05 / 0 |
| > 50.80 – 101.60 | +19.05 / 0 | +25.40 / 0 |
| > 101.60 – 152.40 | +25.40 / 0 | +31.75 / 0 |
| > 152.40 – 228.60 | +31.75 / 0 | +38.10 / 0 |
| > 228.60 – 304.80 | +38.10 / 0 | +50.80 / 0 |
| 機械矯正後の機械切断 | ||
| ≤ 76.20 | +3.18 / 0 | +4.76 / 0 |
| > 76.20 – 152.40 | +4.76 / 0 | +6.35 / 0 |
| > 152.40 – 228.60 | +6.35 / 0 | +7.94 / 0 |
| > 228.60 – 304.80 | +12.70 / 0 | +12.70 / 0 |
- 冷間仕上げ棒を硬さや機械的性質のために後で熱処理(または熱処理と酸洗)する場合、許容差は表の値の 2 倍です。
- 機械加工用の棒の横曲がり(側面の直線からの最大偏差、凹側に直定規を当てて測定):任意の 1524 mm(5 ft)につき熱間加工 3.18 mm(⅛ in)、冷間仕上げ 1.59 mm(1/16 in)以下で、全長は長さに比例します。
- 各品目の出荷質量は理論質量を最大 10% 超えてもかまいません。チタン棒の断面積は 10 323 mm² までで、機械的性質は厚さ 76 mm、断面積 6 450 mm² まで保証されます。
銅ニッケル・ジルコニウムの棒の許容差は、引き合い時にご確認ください。
製造と検査
- 熱間圧延または鍛造後、固溶化熱処理または焼なまし。細径は冷間引抜きも可。
- 12.7 mm 以上の棒は 1 本ずつ刻印(規格、材種、溶解番号)。それより細いものは結束に表示。
- ロットごとに PMI(成分分析)で合金を確認します。
- 毎回の出荷に EN 10204 3.1 検査証明書を添付します。第三者立会いの 3.2 もご要望に応じて発行します。