Lieferbereich
| Durchmesser | φ8 – 300 mm |
|---|---|
| Oberfläche | Gebeizt, gedreht oder geschliffen |
| Zustand | Geglüht oder lösungsgeglüht; bei einigen Werkstoffen kaltverfestigt oder ausgelagert |
Abmessungen und Zustände außerhalb der Normen sind nach Vereinbarung lieferbar; bitte bei der Anfrage klären.
Bauformen
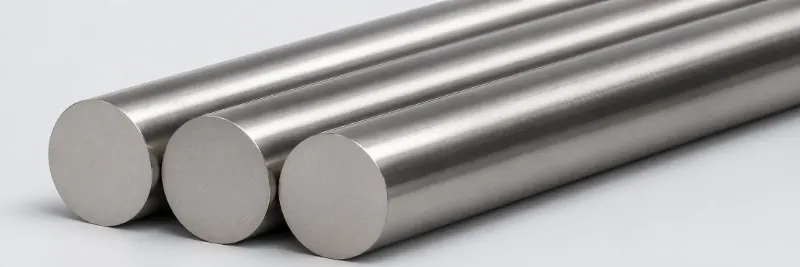
Gedreht oder geschliffen, für Wellen, Verbindungselemente und Drehteile.
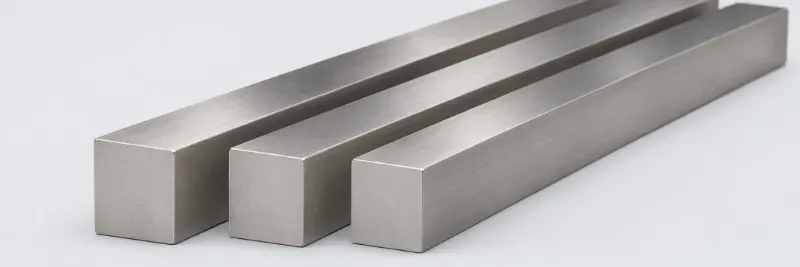
Für Passfedern, Blöcke und Drehteile.
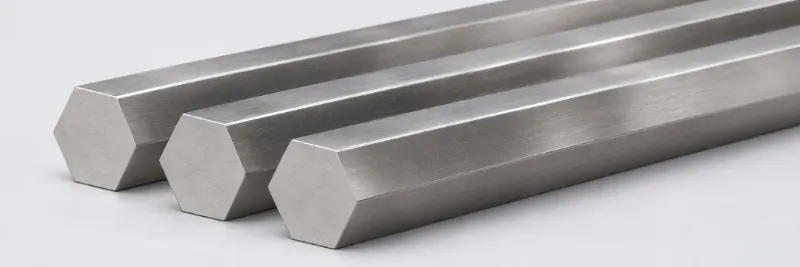
Für Muttern, Verbinder und andere Drehteile.
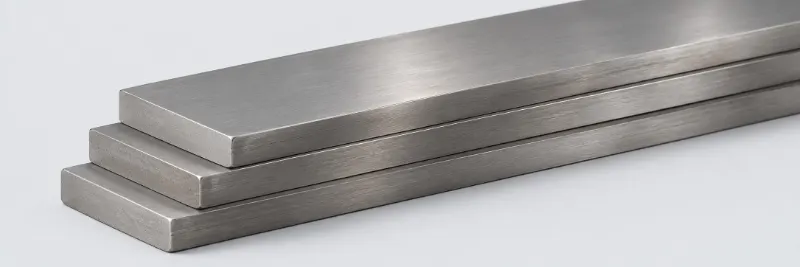
Schmale, dicke Querschnitte – in den Normen Stab, nicht Blech.
Toleranzen für Maße, Länge und Geradheit
Zulässige Abweichungen von Durchmesser (oder Schlüsselweite), Länge und Geradheit bei Lieferung nach der Norm. Wenn Sie engere Toleranzen brauchen, geben Sie sie in Ihrer Anfrage an.
ASTM B160, B164, B166, B408, B425, B446Stäbe aus NickellegierungenKaltverformt, Minus 0,05 – 0,43 mmWarmverformt ±0,41 – +3,18 / −1,60 mm
Maß ist der Durchmesser von Rundstäben und die Schlüsselweite von Sechskant- und Vierkantstäben; bei Rechteckstäben gelten Breite und Dicke getrennt. Zeilen mit Normnummer gelten nur für diese Normen.
Kaltverformte Stäbe
| Abmessungen mm | Plus mm | Minus mm |
|---|---|---|
| Rundstäbe | ||
| 1,6 – < 4,8 | 0 | 0,05 |
| 4,8 – < 12,7 | 0 | 0,08 |
| 12,7 – 23,8 | 0,03 | 0,05 |
| > 23,8 – 49,2 | 0,04 | 0,08 |
| > 49,2 – 63,5 | 0,05 | 0,10 |
| > 63,5 – 76,2 B160, B164 | 0,06 | 0,13 |
| > 76,2 – 88,9 B160, B164 | 0,08 | 0,15 |
| > 88,9 – 101,6 B160, B164 | 0,09 | 0,18 |
| Sechskant-, Vierkant- und Rechteckstäbe | ||
| ≤ 12,7 | 0 | 0,10 |
| > 12,7 – 22,2 | 0 | 0,13 |
| > 22,2 – 31,8 | 0 | 0,18 |
| > 31,8 – 50,8 B166, B408, B425 | 0 | 0,23 |
| > 31,8 – 57,2 B160, B164 | 0 | 0,23 |
| > 57,2 – 76,2 B160, B164 | 0 | 0,28 |
| > 76,2 – 88,9 B160, B164 | 0 | 0,38 |
| > 88,9 – 101,6 B160, B164 | 0 | 0,43 |
Warmverformte Stäbe
| Abmessungen mm | Plus mm | Minus mm |
|---|---|---|
| Warmverformte Stäbe und Stangen | ||
| ≤ 25,4 | 0,41 | 0,41 |
| > 25,4 – 50,8 | 0,79 | 0,41 |
| > 50,8 – 101,6 | 1,19 | 0,79 |
| > 101,6 | 3,18 | 1,60 |
| Grob gedrehte oder grob geschliffene Rundstäbe; Schmiedequalität | ||
| < 25,4 | 0,13 | 0,13 |
| ≥ 25,4 | 0,79 | 0 |
Unrundheit, Länge und Geradheit
- Unrundheit: Warm- und kaltverformte Rundstäbe in geraden Längen (außer Schmiedequalität) bleiben innerhalb der Hälfte der gesamten Durchmessertoleranz; warmverformte Rundstäbe bis 12,7 mm (½ in) dürfen die volle Toleranz ausnutzen.
- B446 (625 u. a.) hat für kaltverformte Stäbe eine einzige Tabelle für alle Querschnitte: Sechskant-, Vierkant- und Rechteckstäbe folgen den Stufen für Rundstäbe.
- Stäbe in Schmiedequalität dürfen zum Entfernen kleiner Oberflächenfehler örtlich ausgeschliffen werden, höchstens 3 % des Durchmessers tief.
- Festlänge: +3,2 / 0 mm (⅛ in) bis 203 mm (8 in) Durchmesser oder Schlüsselweite, darüber +6,4 / 0 mm (¼ in). Herstelllängen: warmverformt 1,83 – 7,31 m (6 – 24 ft), kaltverformt 1,83 – 6,1 m (6 – 20 ft), höchstens 25 % nach Gewicht unter 2,74 m (warmverformt) bzw. 3,05 m (kaltverformt); bei Mehrfachlängen je Schnitt 6,4 mm (¼ in) Zugabe.
- Geradheit: kaltverformte Stäbe Pfeilhöhe höchstens 0,76 mm (0,030 in) je 305 mm (1 ft), für Rundstäbe 12,7 – 63,5 mm und Sechskant-, Vierkant- und Rechteckstäbe 12,7 – 50,8 mm (bei B160 und B164 beide bis 101,6 mm); warmverformte Stäbe höchstens 4,2 mm je Meter (0,050 in/ft), nicht für Schmiedequalität; Material unter 12,7 mm ist hinreichend gerade, ohne scharfe Knicke.
ASTM B574, B335, B581Stäbe aus NickellegierungenDurchmesser 6,35 – 88,9 mmDurchmessertoleranz 0,25 – 0,41 mm
Maß ist der Durchmesser von Rundstäben und die Schlüsselweite von Sechskant- und Vierkantstäben; bei Rechteckstäben gelten Breite und Dicke getrennt.
| Abmessungen mm | Plus mm | Minus mm | Unrundheit mm |
|---|---|---|---|
| Warmgefertigt, geglüht und entzundert | |||
| 7,94 – 11,11 | 0,30 | 0,30 | 0,46 |
| > 11,11 – 15,87 | 0,36 | 0,36 | 0,51 |
| > 15,87 – < 19,05 | 0,41 | 0,41 | 0,61 |
| Warmgefertigt, geglüht und geschliffen oder gedreht | |||
| 19,05 – 88,9 | 0,25 | 0 | 0,20 |
| Kaltverformter Zustand (B574) | |||
| 6,35 – 11,11 | 0,30 | 0,30 | 0,46 |
| > 11,11 – 15,87 | 0,36 | 0,36 | 0,51 |
| > 15,87 – < 19,05 | 0,41 | 0,41 | 0,61 |
| 19,05 – 88,9 | 0,25 | 0,25 | 0,25 |
Länge und Geradheit
- Festlänge +3,17 / 0 mm (⅛ in). Herstelllängen 0,61 – 3,66 m (2 – 12 ft), höchstens 25 % nach Gewicht unter 1,22 m (4 ft); bei Mehrfachlängen werden je Schnitt 6,35 mm (¼ in) zugegeben.
- Geradheit: Die Pfeilhöhe beträgt höchstens 0,04 mm × Sehnenlänge in cm (0,050 in × Sehnenlänge in ft).
ASTM B572Stäbe aus Nickel- und Kobalt-HochtemperaturlegierungenDurchmesser 3,18 – 228,6 mmDurchmessertoleranz 0,05 – 3,18 mm
| Abmessungen mm | Plus mm | Minus mm | Unrundheit mm |
|---|---|---|---|
| Warmgefertigt, geglüht und entzundert | |||
| 7,94 – 11,11 | 0,30 | 0,30 | 0,46 |
| > 11,11 – 15,87 | 0,36 | 0,36 | 0,51 |
| > 15,87 – 25,4 | 0,41 | 0,41 | 0,61 |
| > 25,4 – 50,8 | 0,79 | 0,41 | 0,89 |
| > 50,8 – < 92,08 | 1,19 | 0,79 | 1,47 |
| Warmgefertigt, geglüht und geschliffen | |||
| 7,94 – 92,08 | 0,25 | 0 | 0,20 |
| > 92,08 – < 228,6 | 1,27 | 0 | — |
| Warmgefertigt, geglüht und gedreht | |||
| 92,08 – 228,6 | 3,18 | 0 | — |
| Kaltgefertigt und geglüht | |||
| 3,18 – 19,05 | 0,25 | 0 | 0,20 |
| Kaltgefertigt, geglüht und geschliffen | |||
| 3,18 – 19,05 | 0,05 | 0,05 | 0,05 |
Länge und Geradheit
- Festlänge +3,17 / 0 mm (⅛ in). Herstelllängen 0,61 – 3,66 m (2 – 12 ft), höchstens 25 % nach Gewicht unter 1,22 m (4 ft); bei Mehrfachlängen werden je Schnitt 6,35 mm (¼ in) zugegeben.
- Geradheit: Die Pfeilhöhe beträgt höchstens 0,04 mm × Sehnenlänge in cm (0,050 in × Sehnenlänge in ft).
ASTM B473, B649, B691Stäbe aus superaustenitischem Edelstahl und Eisen-Nickel-LegierungenWarmgefertigte Rundstäbe ±0,15 – +3,97 mmKaltgefertigte Rundstäbe ±0,05 – 0,08 mm
Unrundheit ist die Differenz zwischen größtem und kleinstem Durchmesser in einem Querschnitt; Unvierkantigkeit die Differenz der beiden Schlüsselweiten eines Vierkantstabs in einem Querschnitt. 904L und AL-6XN, nach A276 oder A479 beschafft, folgen der Gruppe Edelstahlstäbe unten.
Warmgefertigte Rund- und Vierkantstäbe
| Abmessungen mm | Plus mm | Minus mm | Unrundheit oder Unvierkantigkeit mm |
|---|---|---|---|
| > 7,94 – 11,11 | 0,15 | 0,15 | 0,23 |
| > 11,11 – 15,88 | 0,18 | 0,18 | 0,25 |
| > 15,88 – 22,22 | 0,20 | 0,20 | 0,30 |
| > 22,22 – 25,40 | 0,23 | 0,23 | 0,33 |
| > 25,40 – 28,58 | 0,25 | 0,25 | 0,38 |
| > 28,58 – 31,75 | 0,28 | 0,28 | 0,41 |
| > 31,75 – 34,92 | 0,30 | 0,30 | 0,46 |
| > 34,92 – 38,10 | 0,36 | 0,36 | 0,53 |
| > 38,10 – 50,80 | 0,40 | 0,40 | 0,58 |
| > 50,80 – 63,50 | 0,79 | 0 | 0,58 |
| > 63,50 – 88,90 | 1,19 | 0 | 0,89 |
| > 88,90 – 114,30 | 1,59 | 0 | 1,17 |
| > 114,30 – 139,70 | 1,98 | 0 | 1,47 |
| > 139,70 – 165,10 | 3,18 | 0 | 1,78 |
| > 165,10 – 203,20 | 3,97 | 0 | 2,18 |
Kaltgefertigte Rundstäbe
| Abmessungen mm | Toleranz (±) mm |
|---|---|
| > 12,70 – < 25,40 | 0,05 |
| 25,40 – < 38,10 | 0,06 |
| 38,10 – 101,60 | 0,08 |
Sechskant-, Achtkant- und Vierkantstäbe; Flachstäbe; Länge und Geradheit
Warmgefertigte Sechskant- und Achtkantstäbe
| Schlüsselweite mm | Plus mm | Minus mm | Größte Differenz aus 3 Messungen mm |
|---|---|---|---|
| 6,35 – 12,70 | 0,18 | 0,18 | 0,28 |
| > 12,70 – 25,40 | 0,25 | 0,25 | 0,38 |
| > 25,40 – 38,10 | 0,53 | 0,53 | 0,64 |
| > 38,10 – 50,80 | 0,79 | 0,79 | 0,79 |
| > 50,80 – 63,50 | 1,19 | 1,19 | 1,19 |
| > 63,50 – 88,90 | 1,59 | 1,59 | 1,59 |
Kaltgefertigte Sechskant-, Achtkant- und Vierkantstäbe
| Schlüsselweite mm | Toleranz mm |
|---|---|
| > 12,70 – 25,40 | 0 / −0,10 |
| > 25,40 – 50,80 | 0 / −0,15 |
| > 50,80 – 76,20 | 0 / −0,20 |
| > 76,20 | 0 / −0,25 |
Warmgefertigte Flachstäbe
| Breite mm | Dickentoleranz, nach Dicke mm | Breitentoleranz mm | |||||
|---|---|---|---|---|---|---|---|
| 3,18 – 12,70 | > 12,70 – 25,40 | > 25,40 – 50,80 | > 50,80 – 101,6 | > 101,6 – 152,4 | > 152,4 – 203,2 | ||
| ≤ 25,40 | ±0,20 | ±0,25 | — | — | — | — | ±0,38 |
| > 25,40 – 50,80 | ±0,30 | ±0,38 | ±0,79 | — | — | — | ±0,79 |
| > 50,80 – 101,60 | ±0,38 | ±0,51 | ±0,79 | +1,57 / −0,79 | — | — | +1,57 / −0,79 |
| > 101,60 – 152,40 | ±0,38 | ±0,51 | ±0,79 | +1,57 / −0,79 | +2,36 / −1,57 | — | +2,36 / −1,57 |
| > 152,40 – 203,20 | ±0,41 | ±0,64 | ±0,79 | +1,57 / −0,79 | +2,36 / −1,57 | +3,18 / −3,96 | +3,18 / −3,96 |
| > 203,20 – 254,00 | ±0,53 | ±0,79 | ±0,79 | +1,57 / −0,79 | +2,36 / −1,57 | +3,18 / −3,96 | +3,96 / −4,75 |
Festlänge (keine Minusabweichung)
| Abmessungen mm | Länge bis 3658 mm (12 ft) | Länge über 3658 – 7620 mm (12 – 25 ft) |
|---|---|---|
| ≤ 50,80 | +12,70 / 0 | +19,05 / 0 |
| > 50,80 – 101,60 | +19,05 / 0 | +25,40 / 0 |
| > 101,60 – 152,40 | +25,40 / 0 | +31,75 / 0 |
| > 152,40 – 228,60 | +31,75 / 0 | +38,10 / 0 |
| > 228,60 – 304,80 | +38,10 / 0 | +50,80 / 0 |
| Nach dem Maschinenrichten maschinell abgelängt | ||
| ≤ 76,20 | +3,18 / 0 | +4,76 / 0 |
| > 76,20 – 152,40 | +4,76 / 0 | +6,35 / 0 |
| > 152,40 – 228,60 | +6,35 / 0 | +7,94 / 0 |
| > 228,60 – 304,80 | +12,70 / 0 | +12,70 / 0 |
- B691 (AL-6XN) hat eine zusätzliche Stufe für warmgefertigte Rundstäbe, 6,4 – 7,9 mm (¼ – 5/16 in): ±0,13 mm (0,005 in), Unrundheit 0,20 mm (0,008 in). In den beiden anderen Normen haben diese Stufe sowie im Walzdrahtwerk in Ringen hergestellte Rundstäbe unter 15,88 mm keine Maßtoleranz.
- Müssen kaltgefertigte Stäbe danach wegen Härte oder mechanischer Eigenschaften wärmebehandelt (oder wärmebehandelt und gebeizt) werden, gelten die doppelten Tabellenwerte. Kaltgefertigte Rundstäbe können ganz im Plus, ganz im Minus oder in jeder Kombination geliefert werden, sofern die Gesamtbreite der Toleranz nicht kleiner ist als in der Tabelle; kaltgefertigte Rundstäbe über 101,6 mm (4 in) und Flachstäbe über 114,3 mm (4½ in) nach Vereinbarung.
- Bei Herstelllängen beträgt der Längenbereich mindestens 609,6 mm (24 in). Flachstäbe bis 254 mm (10 in) Breite.
- Maschinengerichtete Stäbe für die Bearbeitung: höchstens 3,18 mm (⅛ in) auf beliebigen 1524 mm (5 ft) warmgefertigt und 1,59 mm (1/16 in) kaltgefertigt; über die ganze Länge höchstens dieser Wert × Länge / 1524 mm.
ASTM A276, A479EdelstahlstäbeWarmgefertigte Rundstäbe ±0,15 – +6,50 mmKaltgefertigte Rundstäbe ±0,03 – 0,13 mm
Die metrischen und die Zoll-Stufen legt die Norm jeweils selbst fest, sie sind nicht umgerechnet (z. B. 8,00 – 11,00 mm gegenüber 5/16 – 7/16 in): maßgebend ist die Reihe der Einheit, in der Sie beschaffen. Unrundheit ist die Differenz zwischen größtem und kleinstem Durchmesser in einem Querschnitt; Unvierkantigkeit die Differenz der beiden Schlüsselweiten eines Vierkantstabs.
Warmgefertigte Rundstäbe, gedrehte Rundstäbe und Vierkantstäbe
| Abmessungen mm | Plus mm | Minus mm | Unrundheit oder Unvierkantigkeit mm |
|---|---|---|---|
| 8,00 – 11,00 | 0,15 | 0,15 | 0,23 |
| > 11,00 – 15,50 | 0,18 | 0,18 | 0,26 |
| > 15,50 – 22,00 | 0,20 | 0,20 | 0,30 |
| > 22,00 – 25,00 | 0,23 | 0,23 | 0,34 |
| > 25,00 – 28,00 | 0,25 | 0,25 | 0,38 |
| > 28,00 – 31,50 | 0,28 | 0,28 | 0,42 |
| > 31,50 – 34,50 | 0,30 | 0,30 | 0,46 |
| > 34,50 – 38,00 | 0,35 | 0,35 | 0,53 |
| > 38,00 – 50,00 | 0,40 | 0,40 | 0,60 |
| > 50,00 – 63,00 | 0,80 | 0 | 0,60 |
| > 63,00 – 90,00 | 1,20 | 0 | 0,90 |
| > 90,00 – 115,00 | 1,60 | 0 | 1,20 |
| > 115,00 – 140,00 | 2,00 | 0 | 1,50 |
| > 140,00 – 165,00 | 3,00 | 0 | 1,80 |
| > 165,00 – 200,00 | 4,00 | 0 | 2,20 |
| > 200,00 – 300,00 | 4,80 | 0 | 2,40 |
| > 300,00 – 400,00 | 5,50 | 0 | 2,80 |
| > 400,00 – 625,00 | 6,50 | 0 | 3,20 |
Kaltgefertigte Rundstäbe
| Abmessungen mm | Toleranz (±) mm |
|---|---|
| 1,50 – < 8,00 | 0,03 |
| 8,00 – < 13,00 | 0,04 |
| 13,00 – < 25,00 | 0,05 |
| 25,00 – < 38,00 | 0,06 |
| 38,00 – 83,00 | 0,08 |
| 83,00 – 100 | 0,13 |
Sechskant-, Achtkant- und Vierkantstäbe; Flachstäbe; Länge und Geradheit
Warmgefertigte Sechskant- und Achtkantstäbe
| Schlüsselweite mm | Plus mm | Minus mm | Größte Differenz aus 3 Messungen mm |
|---|---|---|---|
| 6,50 – 13,00 | 0,18 | 0,18 | 0,28 |
| > 13,00 – 25,00 | 0,25 | 0,25 | 0,38 |
| > 25,00 – 38,00 | 0,53 | 0,53 | 0,64 |
| > 38,00 – 50,00 | 0,80 | 0,80 | 0,80 |
| > 50,00 – 63,00 | 1,20 | 1,20 | 1,20 |
| > 63,00 – 90,00 | 1,60 | 1,60 | 1,60 |
Kaltgefertigte Sechskant-, Achtkant- und Vierkantstäbe
| Schlüsselweite mm | Toleranz mm |
|---|---|
| 3,00 – < 8,00 | 0 / −0,05 |
| 8,00 – < 13,00 | 0 / −0,08 |
| 13,00 – 25,00 | 0 / −0,10 |
| > 25,00 – 50,00 | 0 / −0,15 |
| > 50,00 – 75,00 | 0 / −0,20 |
| > 75,00 | 0 / −0,25 |
Warmgefertigte Flachstäbe, als Stab gewalzt
| Breite mm | Dickentoleranz, nach Dicke mm | Breitentoleranz mm | |||||
|---|---|---|---|---|---|---|---|
| 3,2 – 13 | > 13 – 25 | > 25 – 50 | > 50 – 100 | > 100 – 150 | > 150 – 200 | ||
| ≤ 25,00 | ±0,20 | ±0,25 | — | — | — | — | ±0,40 |
| > 25,00 – 50,00 | ±0,30 | ±0,40 | ±0,80 | — | — | — | ±0,80 |
| > 50,00 – 100,00 | ±0,40 | ±0,50 | ±0,80 | +1,60 / −0,80 | — | — | +1,60 / −0,80 |
| > 100,00 – 150,00 | ±0,40 | ±0,50 | ±0,80 | +1,60 / −0,80 | +2,40 / −1,60 | — | +2,40 / −1,60 |
| > 150,00 – 200,00 | ±0,40 | ±0,65 | ±0,80 | +1,60 / −0,80 | +2,40 / −1,60 | +3,20 / −4,00 | +3,20 / −4,00 |
| > 200,00 – 250,00 | ±0,50 | ±0,80 | ±0,80 | +1,60 / −0,80 | +2,40 / −1,60 | +3,20 / −4,00 | +4,00 / −4,80 |
Festlänge (keine Minusabweichung)
| Abmessungen mm | Länge bis 4 m (12 ft) | Länge über 4 – 8 m (12 – 25 ft) |
|---|---|---|
| ≤ 150,00 | +25 / 0 | +31,50 / 0 |
| > 150,00 – 225,00 | +31,5 / 0 | +38,00 / 0 |
| > 225,00 – 300,00 | +38 / 0 | +50,00 / 0 |
| Nach dem Maschinenrichten maschinell abgelängt | ||
| > 75 – 300 | +13,0 / 0 | +13,0 / 0 |
- Gedrehte Rundstäbe gibt es in der Regel von 50 bis 625 mm (2 – 25 in); über 200 mm (8 in) nur gedreht. Im Walzdrahtwerk in Ringen hergestellte Rundstäbe von 8,00 – 15,5 mm (5/16 – ⅝ in) haben keine Maßtoleranz.
- Müssen kaltgefertigte Stäbe danach wegen Härte oder mechanischer Eigenschaften wärmebehandelt (oder wärmebehandelt und gebeizt) werden, gelten die doppelten Tabellenwerte. Kaltgefertigte Rundstäbe können ganz im Plus, ganz im Minus oder in jeder Kombination geliefert werden, sofern die Gesamtbreite der Toleranz nicht kleiner ist als in der Tabelle; kaltgefertigte Rundstäbe über 100 mm (4 in) und Flachstäbe über 115 mm (4½ in) nach Vereinbarung.
- Herstelllängen ±0,6 m (2 ft), bei vorgeschriebener Mindestlänge +0,6 m / 0. Festlängen unter 1 m (3 ft) mit Maß bis 13,00 mm (½ in): +0,80 / 0 mm (1/32 in). Die Toleranzen für maschinell abgelängte Stäbe gelten nicht für Herstelllängen und nicht für Erzeugnisse von Ring-zu-Stab-Anlagen; für Maße bis 75 mm (3 in) nennt die Norm keinen Wert. Flachstäbe bis 250 mm (10 in) Breite.
- Maschinengerichtete Stäbe für die Bearbeitung: höchstens 3,00 mm (⅛ in) auf beliebigen 1,5 m (5 ft) warmgefertigt und 1,5 mm (1/16 in) kaltgefertigt, anteilig über die ganze Länge; unter 13 mm (½ in) keine Geradheitstoleranz.
ASTM B348Stäbe aus Titan und TitanlegierungenWarmverformte Rundstäbe ±0,13 – +1,59 mmKaltgefertigte Rundstäbe ±0,05 – 0,08 mm
Unrundheit ist die Differenz zwischen größtem und kleinstem Durchmesser in einem Querschnitt; Unvierkantigkeit die Differenz der beiden Schlüsselweiten eines Vierkantstabs in einem Querschnitt.
Warmverformte Rund- und Vierkantstäbe
| Abmessungen mm | Plus mm | Minus mm | Unrundheit oder Unvierkantigkeit mm |
|---|---|---|---|
| 6,35 – 7,94 | 0,13 | 0,13 | 0,20 |
| > 7,94 – 11,11 | 0,15 | 0,15 | 0,23 |
| > 11,11 – 15,88 | 0,18 | 0,18 | 0,25 |
| > 15,88 – 22,22 | 0,20 | 0,20 | 0,30 |
| > 22,22 – 25,40 | 0,23 | 0,23 | 0,33 |
| > 25,40 – 28,58 | 0,25 | 0,25 | 0,38 |
| > 28,58 – 31,75 | 0,28 | 0,28 | 0,41 |
| > 31,75 – 34,92 | 0,30 | 0,30 | 0,46 |
| > 34,92 – 38,10 | 0,36 | 0,36 | 0,53 |
| > 38,10 – 50,80 | 0,40 | 0,40 | 0,58 |
| > 50,80 – 63,50 | 0,79 | 0 | 0,58 |
| > 63,50 – 88,90 | 1,19 | 0 | 0,89 |
| > 88,90 – 114,30 | 1,59 | 0 | 1,17 |
Kaltgefertigte Rundstäbe
| Abmessungen mm | Toleranz (±) mm |
|---|---|
| > 12,70 – < 25,40 | 0,05 |
| 25,40 – < 38,10 | 0,06 |
| 38,10 – 101,60 | 0,08 |
Sechskant-, Achtkant- und Vierkantstäbe; Flachstäbe; Länge und Säbelförmigkeit
Warmverformte Sechskant- und Achtkantstäbe
| Schlüsselweite mm | Toleranz (±) mm | Größte Differenz aus 3 Messungen mm |
|---|---|---|
| 6,35 – 12,70 | 0,18 | 0,28 |
| > 12,70 – 25,40 | 0,25 | 0,38 |
| > 25,40 – 38,10 | 0,53 | 0,64 |
| > 38,10 – 50,80 | 0,79 | 0,79 |
| > 50,80 – 63,50 | 1,19 | 1,19 |
| > 63,50 – 88,90 | 1,59 | 1,59 |
Kaltgefertigte Sechskant-, Achtkant- und Vierkantstäbe
| Schlüsselweite mm | Toleranz mm |
|---|---|
| > 12,70 – 25,40 | 0 / −0,10 |
| > 25,40 – 50,80 | 0 / −0,16 |
| > 50,80 – 76,20 | 0 / −0,20 |
| > 76,20 | 0 / −0,25 |
Warmverformte Flachstäbe
| Breite mm | Dickentoleranz, nach Dicke mm | Breitentoleranz mm | ||
|---|---|---|---|---|
| 3,18 – 12,70 | > 12,70 – 25,40 | > 25,40 – 50,80 | ||
| ≤ 25,40 | ±0,20 | ±0,25 | — | ±0,40 |
| > 25,40 – 50,80 | ±0,30 | ±0,38 | ±0,79 | ±0,79 |
| > 50,80 – 101,60 | ±0,38 | ±0,51 | ±0,79 | +1,59 / −0,79 |
| > 101,60 – 152,40 | ±0,38 | ±0,51 | ±0,79 | +2,38 / −1,59 |
| > 152,40 – 203,20 | ±0,41 | ±0,64 | ±0,79 | +3,18 / −3,97 |
| > 203,20 – 254,0 | ±0,53 | ±0,79 | ±0,79 | +3,97 / −4,76 |
Kaltgefertigte Flachstäbe
| Breite oder Dicke mm | Breitentoleranz, nach Dicke mm | Dickentoleranz mm | |
|---|---|---|---|
| ≤ 6,35 | > 6,35 | ||
| > 9,54 – 25,40 | ±0,10 | ±0,05 | ±0,05 |
| > 25,40 – 50,80 | ±0,15 | ±0,08 | ±0,08 |
| > 50,80 – 76,20 | ±0,20 | ±0,10 | ±0,10 |
| > 76,20 – 114,30 | ±0,25 | ±0,13 | ±0,13 |
Länge (alle Querschnitte, keine Minusabweichung)
| Abmessungen mm | Länge bis 3,66 m (12 ft) | Länge über 3,66 – 7,62 m (12 – 25 ft) |
|---|---|---|
| ≤ 50,80 | +12,70 / 0 | +19,05 / 0 |
| > 50,80 – 101,60 | +19,05 / 0 | +25,40 / 0 |
| > 101,60 – 152,40 | +25,40 / 0 | +31,75 / 0 |
| > 152,40 – 228,60 | +31,75 / 0 | +38,10 / 0 |
| > 228,60 – 304,80 | +38,10 / 0 | +50,80 / 0 |
| Nach dem Maschinenrichten maschinell abgelängt | ||
| ≤ 76,20 | +3,18 / 0 | +4,76 / 0 |
| > 76,20 – 152,40 | +4,76 / 0 | +6,35 / 0 |
| > 152,40 – 228,60 | +6,35 / 0 | +7,94 / 0 |
| > 228,60 – 304,80 | +12,70 / 0 | +12,70 / 0 |
- Müssen kaltgefertigte Stäbe danach wegen Härte oder mechanischer Eigenschaften wärmebehandelt (oder wärmebehandelt und gebeizt) werden, gelten die doppelten Tabellenwerte.
- Säbelförmigkeit von Stäben für die Bearbeitung (größte Abweichung einer Seite von einer Geraden, mit Lineal auf der hohlen Seite gemessen): höchstens 3,18 mm (⅛ in) auf beliebigen 1524 mm (5 ft) warmverformt und 1,59 mm (1/16 in) kaltgefertigt, anteilig über die ganze Länge.
- Das Versandgewicht jeder Position darf das theoretische Gewicht um bis zu 10 % überschreiten. Titanstäbe haben höchstens 10 323 mm² Querschnitt; die mechanischen Eigenschaften gelten bis 76 mm Dicke und 6 450 mm² Querschnitt.
Für Stäbe aus Kupfer-Nickel und Zirkonium werden die Toleranzen bei der Anfrage bestätigt.
Fertigung und Prüfung
- Warmgewalzt oder geschmiedet, dann lösungsgeglüht oder geglüht; kleine Abmessungen auch kaltgezogen.
- Stäbe ab 12,7 mm werden einzeln gekennzeichnet (Norm, Werkstoff, Schmelzennummer); kleinere Abmessungen am Bund.
- Jedes Los wird mit PMI auf die Legierung geprüft.
- Abnahmeprüfzeugnis EN 10204 3.1 mit jeder Lieferung; 3.2 mit Abnahme durch Dritte auf Anfrage.