Bauformen
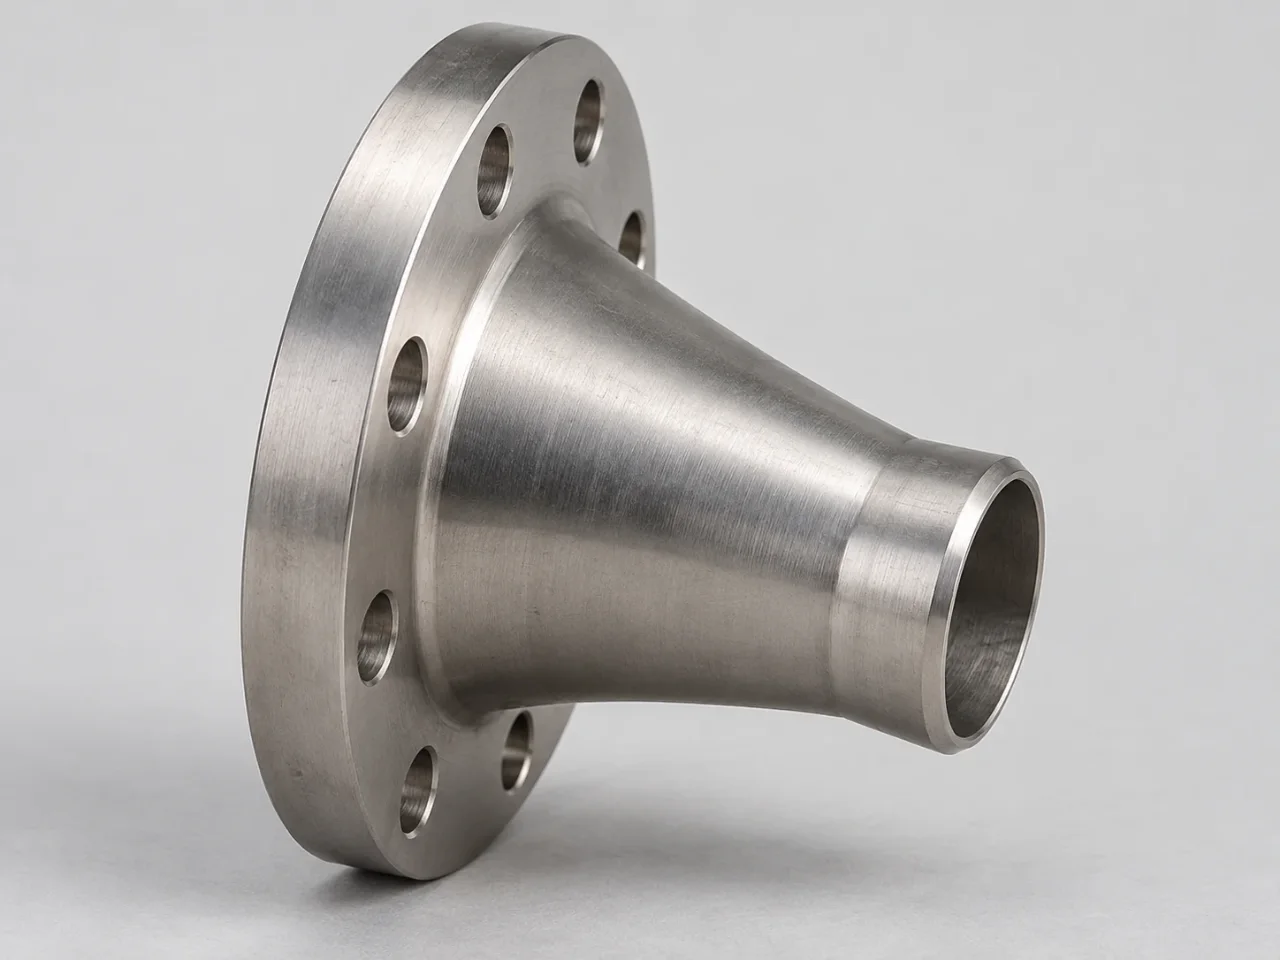
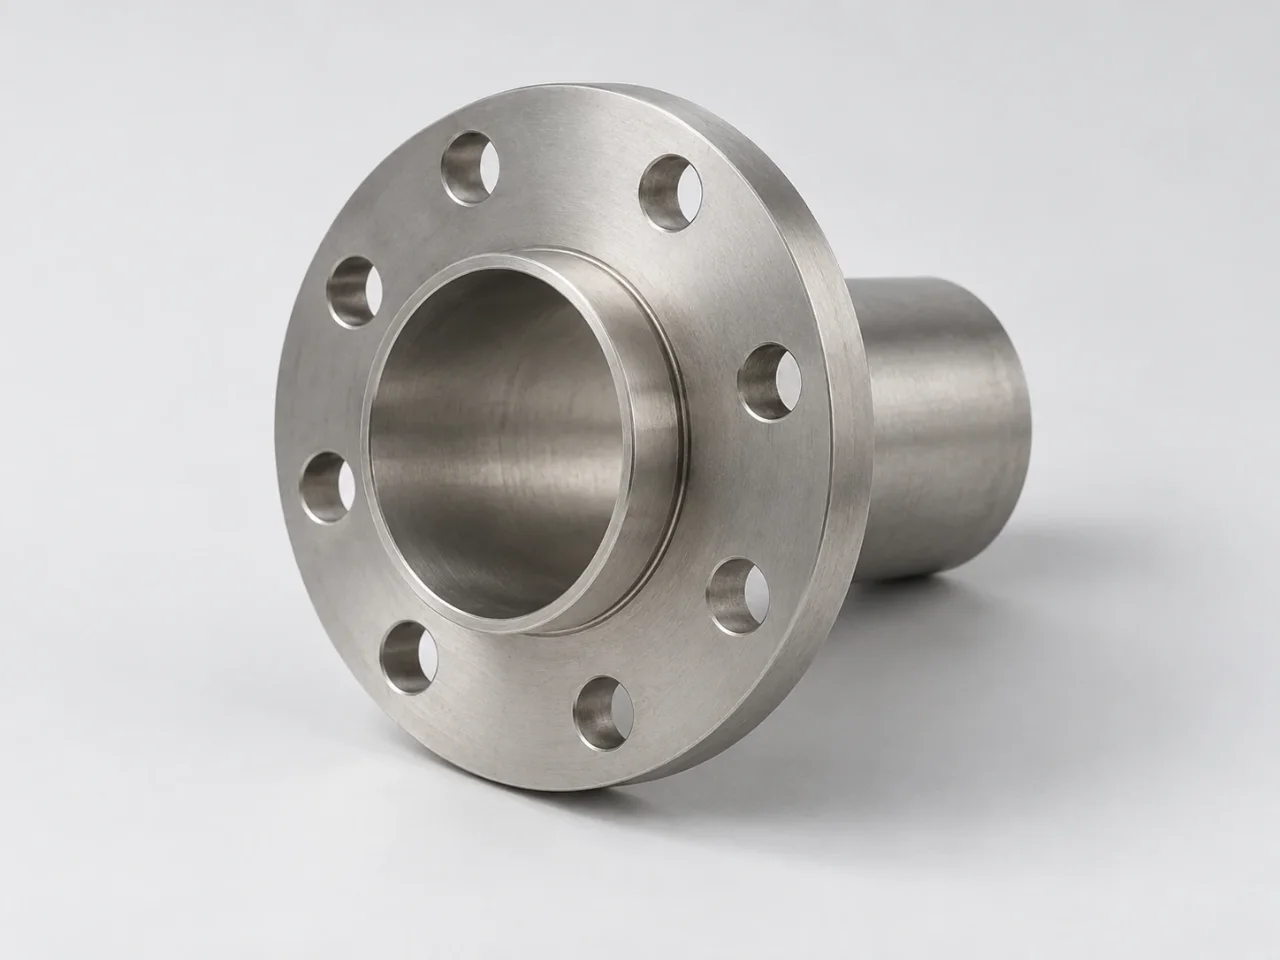
Langer konischer Ansatz, stumpf an das Rohr geschweißt; für hohe Temperaturen, hohe Drücke und Wechselbelastung.
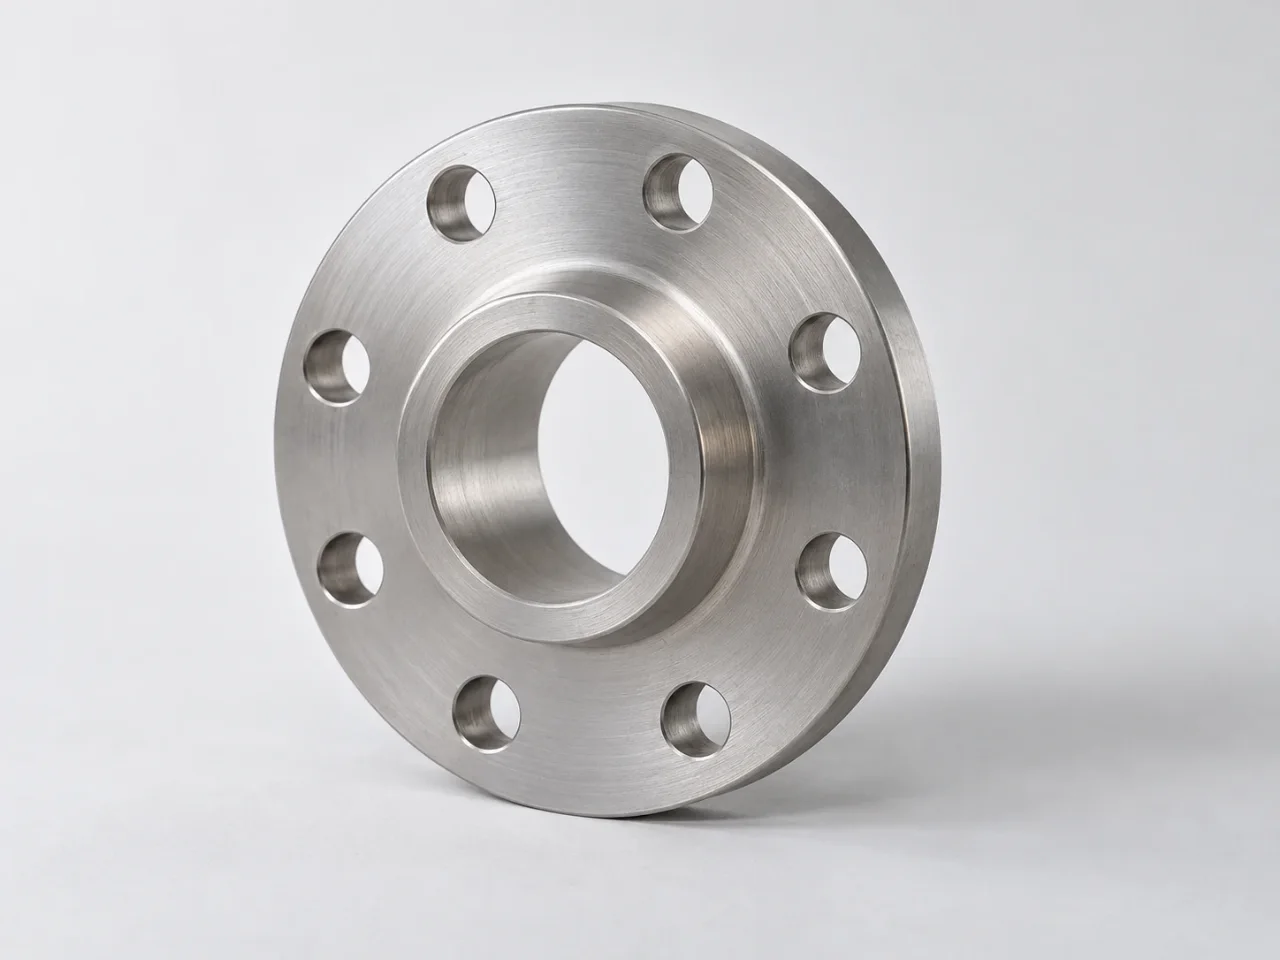
Wird über das Rohr geschoben und mit Kehlnähten verschweißt; leicht auszurichten, für mittlere Drücke.
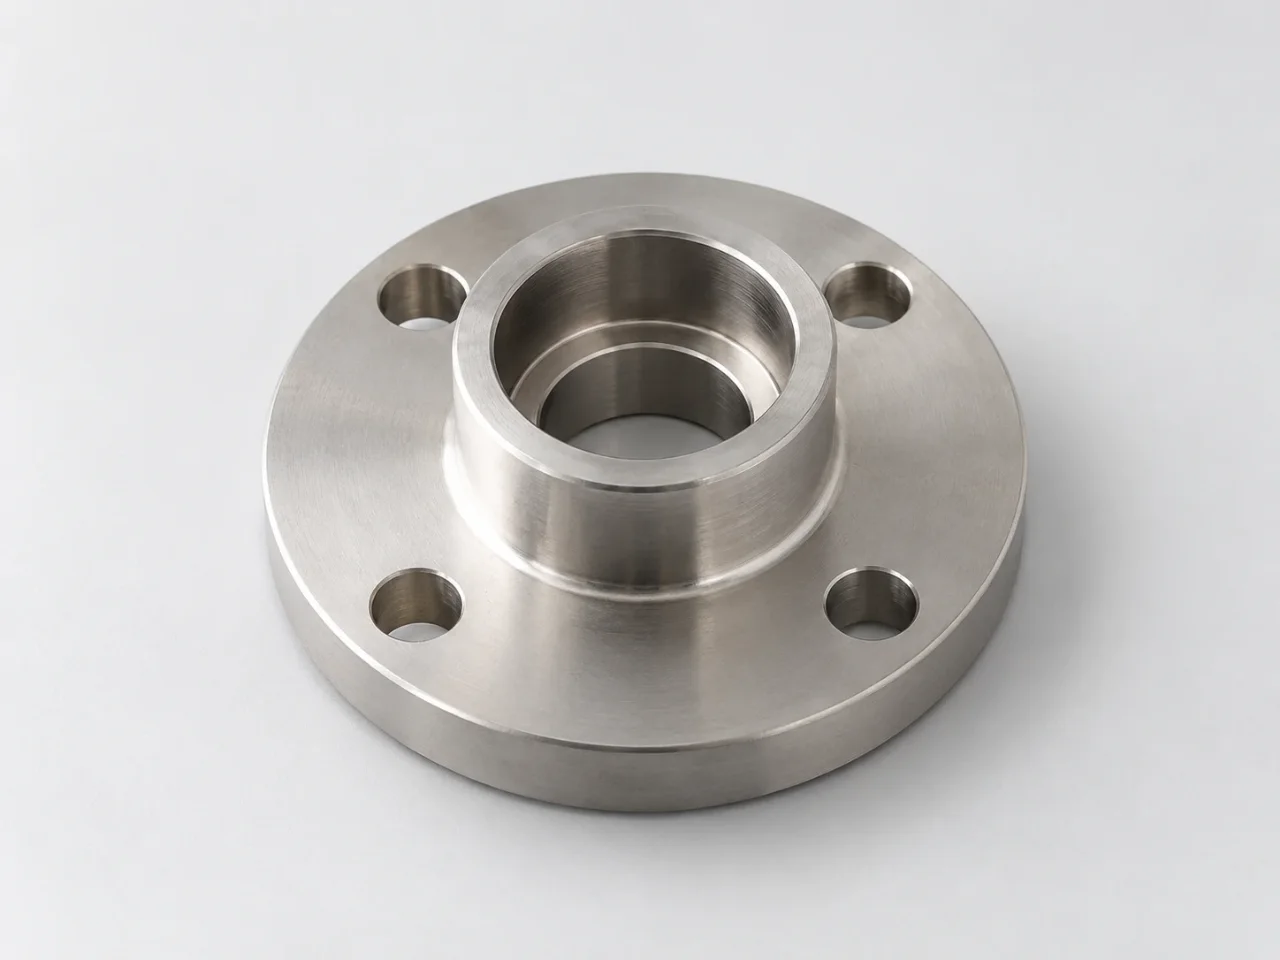
Das Rohr wird in eine Muffe gesteckt und mit Kehlnaht verschweißt; für Leitungen kleiner Nennweite und hohen Drucks.
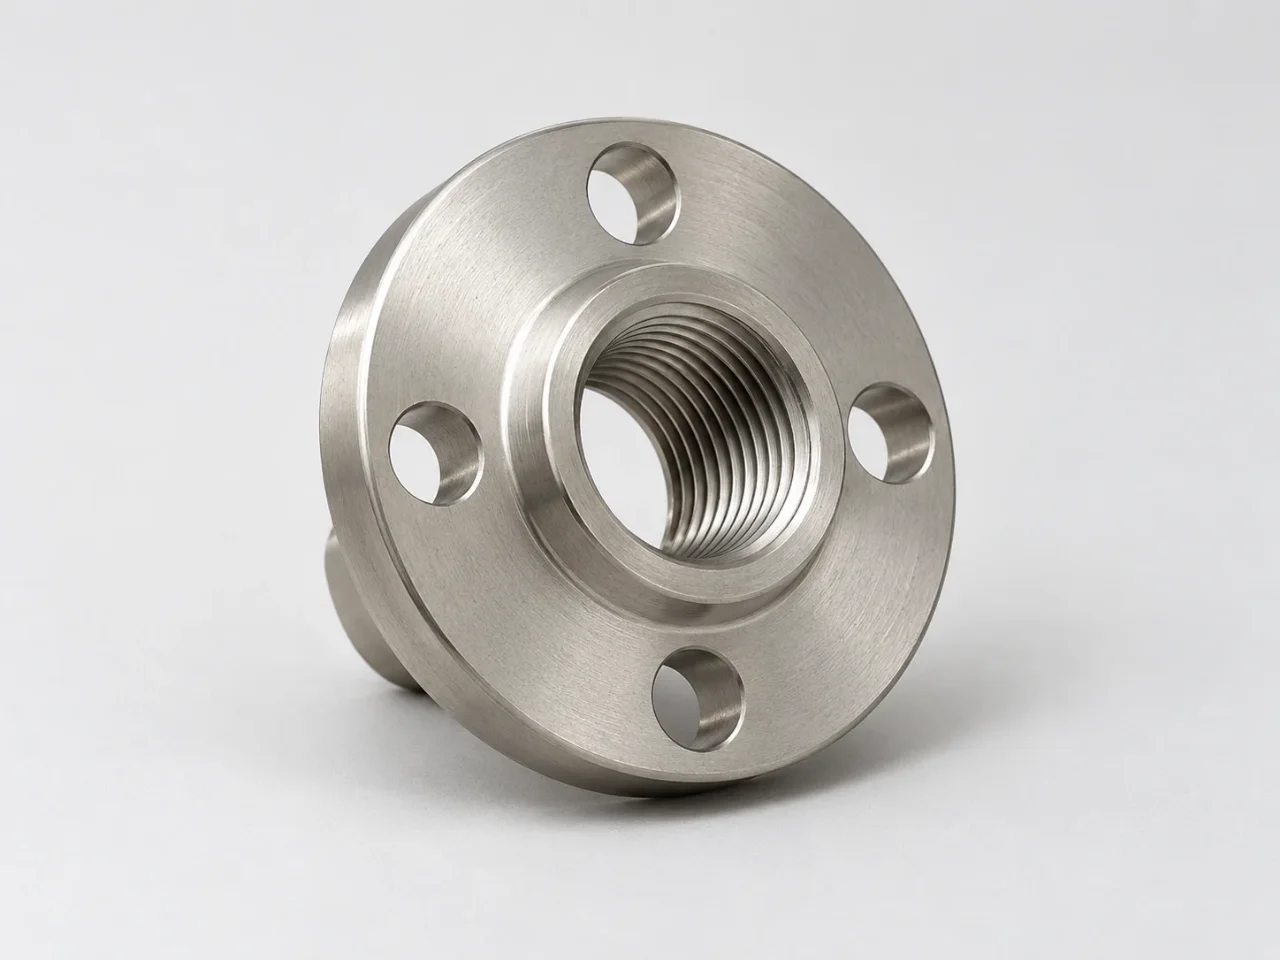
Wo Schweißen nicht praktikabel ist.
Wird mit einem Vorschweißbördel verwendet; der Flansch hat keinen Mediumkontakt und kann daher aus C-Stahl oder nichtrostendem Stahl sein.
Vorschweißbördel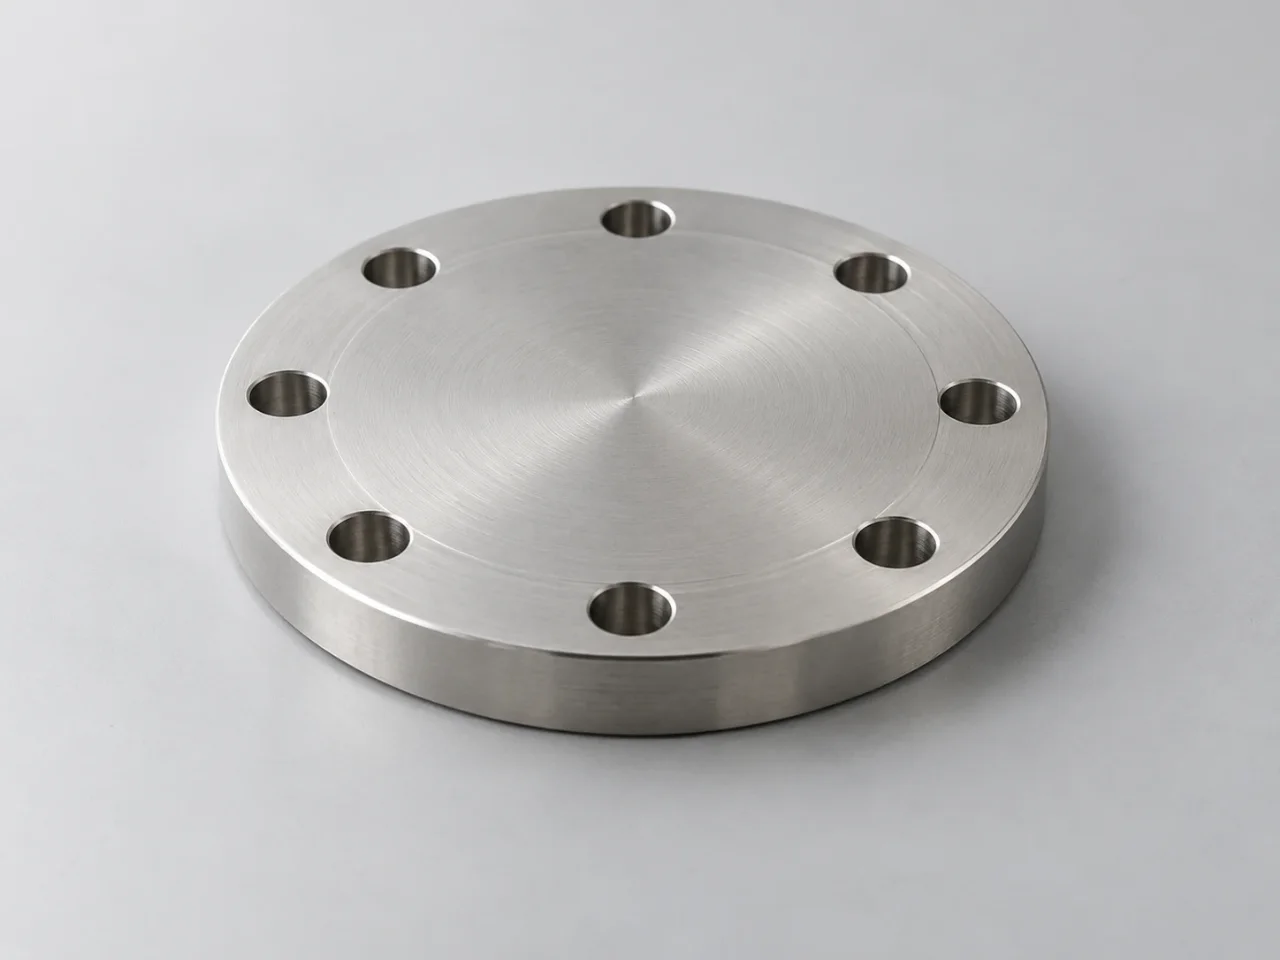
Verschließt Rohrenden und Behälterstutzen.
Dichtflächen: mit Dichtleiste (RF), glatt (FF) und Ringnut (RTJ).
Flansche werden aus Schmiedestücken oder gewalzten Ringen gefertigt; Blindflansche auch aus Blech.
Normen und Abmessungsbereich
| Norm | Abmessungsbereich | Druckstufe / Wanddicke |
|---|---|---|
| ASME B16.5 | NPS ½–24 | Class 150–1500; Class 2500: NPS ½–12 |
| ASME B16.47 | NPS 26–60 | Class 150–900 (Series A / B) |
| EN 1092-1 | DN 10–4000 | PN 2,5–400 |
| GB/T 9124, HG/T 20592 / 20615 | nach Norm | PN / Class |
| Zeichnung | Sonderflansche, Ringe und Rohrböden | |
Angegeben ist der Geltungsbereich der jeweiligen Norm; große Nennweiten, hohe Druckstufen und Sondermaße bitte bei der Anfrage abstimmen.
Fertigung und Prüfung
- Nahtlose Formstücke werden aus nahtlosem Rohr warm oder kalt umgeformt, geschweißte aus Blech umgeformt und geschweißt. Nach dem Umformen werden alle gemäß Werkstoffnorm lösungsgeglüht oder geglüht.
- Jedes Los wird auf Maße und Oberfläche geprüft; eine PMI-Prüfung bestätigt den Werkstoff.
- Geschweißte Formstücke werden nach Bestellung durchstrahlungs- oder ultraschallgeprüft; Prüfungen auf interkristalline Korrosion oder Lochkorrosion erfolgen, wenn vorgeschrieben.
- Kennzeichnung nach MSS SP-25; dünnwandige Formstücke werden geätzt oder beschriftet, nicht gestempelt.
- Abnahmeprüfzeugnis EN 10204 3.1 mit jeder Lieferung; 3.2 mit Abnahme durch Dritte auf Anfrage.